开云胶辊有限公司
专业生产各种型号的胶辊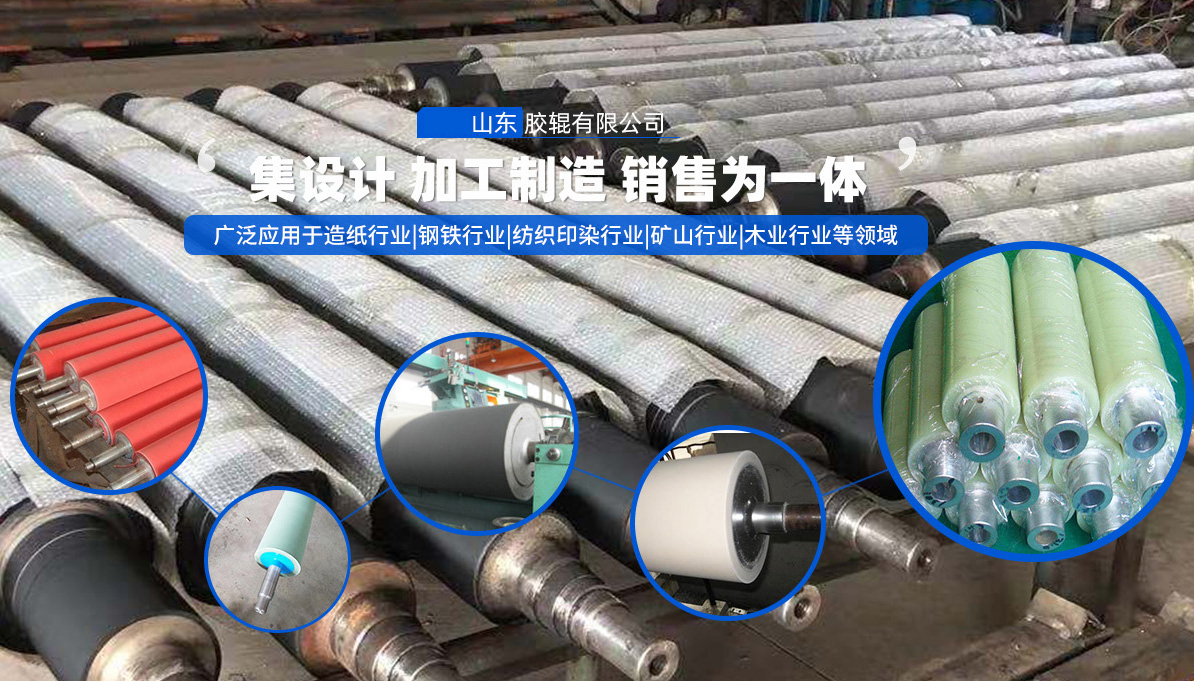
很多人以为,橡胶胶辊加工的核心仅在于硫化工艺的参数控制,其实不然。在商丘橡胶胶辊加工厂,真正的技术壁垒隐藏在‘预成型-缠绕-硫化’三阶段协同的底层逻辑中。以预成型阶段的橡胶流变控制为例,多数工厂依赖经验值设定挤出机螺杆转速,但商丘厂通过引入动态流变仪实时监测橡胶门尼粘度,将挤出温度波动控制在±0.5℃以内——这一数据直接决定了硫化后胶辊的密度均匀性,而密度均匀性又是影响胶辊耐磨寿命的关键变量。
听起来可能反直觉,但在高精度胶辊加工中,‘慢’反而能实现‘快’。商丘厂曾为某汽车零部件企业定制一批直径300mm的硅胶辊,客户要求表面粗糙度Ra≤0.2μm。传统工艺需通过多次研磨达到精度,但商丘厂采用‘低温慢速硫化+单次超精研磨’方案:将硫化温度从常规的160℃降至145℃,硫化时间延长40%,使橡胶分子链充分交联;随后用金刚石砂轮进行单次研磨,直接将粗糙度从Ra0.8μm降至Ra0.15μm。这一工艺调整看似降低了硫化效率,实则通过减少研磨次数将总加工周期缩短了15%,且胶辊使用寿命提升了30%。
商丘厂的‘技术护城河’还体现在对地理环境的深度利用上。商丘位于华北平原,冬季平均气温0-5℃,湿度低于40%。这种干燥低温的环境为橡胶胶辊的‘自然预收缩’提供了天然条件。以2023年为某纺织企业加工的直径800mm聚氨酯胶辊为例,商丘厂在冬季将预成型后的胶辊置于室外自然存放72小时,利用低温使橡胶分子链提前收缩,硫化后胶辊的直径公差从常规的±1.5mm缩小至±0.8mm。而若在夏季或高湿度地区加工,需通过恒温恒湿房模拟冬季环境,成本增加30%以上。这种‘靠天吃饭’的工艺优化,本质是对橡胶材料热力学特性的精准把握。
更值得关注的是商丘厂在‘赛制逻辑’下的工艺创新。2024年,某包装机械企业提出‘72小时紧急交付’需求,要求加工一批直径200mm、硬度65±2 Shore A的丁腈胶辊。常规工艺需先完成硫化(16小时),再进行硬度检测(2小时),若硬度不达标需返工,总周期至少4天。商丘厂采用‘分段硫化+硬度预测模型’:将硫化过程分为3个阶段,每阶段结束后取样检测门尼粘度,通过历史数据建立的回归模型预测最终硬度,若预测值偏离目标范围,立即调整下阶段硫化参数。这一方法使硬度一次合格率从75%提升至92%,总加工周期压缩至68小时,直接赢得该客户后续3年订单。
底层逻辑是:橡胶胶辊加工的本质是‘材料性能-工艺参数-环境条件’的三元博弈。商丘橡胶胶辊加工厂的竞争力,不在于某项单一技术的突破,而在于将材料科学、流体力学、热力学等多学科知识,与商丘的地理气候、客户的交付赛制深度融合,形成一套‘不可复制’的工艺体系。这种体系无法通过简单模仿复制,因为它的核心是‘对细节的极致掌控’——从硫化罐内蒸汽的流速分布,到研磨时砂轮的进给角度,每一个参数都经过上千次实验验证,最终沉淀为商丘厂独有的‘技术基因’。


 联系人:经理
 联系电话:
 地址:淄博桓台马桥镇金诚工业园